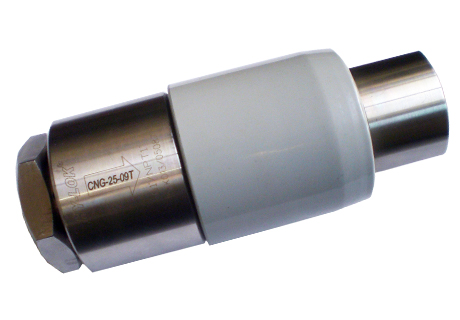
在天然气输配系统中,紧急拉断阀(又称拉断阀)是保障安全的关键部件,其工作原理是在管线受到意外拉力时自动断开并封闭两端,防止天然气大量泄漏。为确保拉断阀在高压、腐蚀性环境下的长期可靠性,制造过程中需进行严格的表面处理。其中,脱脂、酸洗钝化是提升不锈钢阀体耐腐蚀性的核心工序。与此卫生陶瓷制品(如陶瓷阀芯、陶瓷密封件)在天然气阀门中的应用也越来越广泛,其与金属部件的配合对工艺提出了特殊要求。本文将详细解析天然气紧急拉断阀脱脂后酸洗钝化的工艺流程,并探讨卫生陶瓷制品在这一领域的应用注意事项。
一、脱脂:酸洗钝化的必要前置工序
天然气紧急拉断阀通常采用316L、304等奥氏体不锈钢制造。在机加工、焊接和装配过程中,阀体表面会残留油脂、切削液、指纹及临时防锈油等有机污染物。这些污染物会严重阻碍酸洗钝化液与金属基体的接触,导致钝化膜不均匀、耐蚀性下降。因此,脱脂必须彻底。
常用脱脂方法包括:碱性脱脂(如氢氧化钠、碳酸钠、硅酸钠混合液,温度60~80℃)、溶剂脱脂(丙酮、酒精等)以及电化学脱极。对于结构复杂的拉断阀,推荐采用超声波辅助碱性脱脂,确保内腔、螺纹和缝隙中的油脂被清除。脱脂后必须用去离子水或纯水漂洗干净,直至表面水膜连续完整(无挂珠现象)。
二、酸洗钝化:构建致密钝化膜
脱脂并干燥后,拉断阀进入酸洗钝化环节。酸洗的目的是去除表面的氧化皮、锈迹、焊接热影响区产生的贫铬层以及游离铁离子。常用酸洗液为硝酸(HNO3)与氢氟酸(HF)的混合液,典型配比为15%~20%硝酸+1%~3%氢氟酸,常温至40℃下浸泡10~30分钟。对于卫生陶瓷制品与金属组合件的情形,若陶瓷部分已装配,需避免酸液腐蚀陶瓷釉面或造成陶瓷与金属接缝处渗漏。因此,普遍建议在脱脂酸洗钝化完成后再装配陶瓷件。
钝化则常采用20%~30%硝酸溶液,常温浸泡30~60分钟,或使用柠檬酸基钝化液(环保型)。硝酸钝化能促进不锈钢表面形成一层致密的Cr2O3钝化膜,厚度约1~3纳米,显著提高耐点蚀和耐缝隙腐蚀能力。对于天然气拉断阀,因介质含硫、水分及酸性气体,钝化质量要求极高,通常需要按ASTM A967或GB/T 25150标准进行检验。
工艺流程示例:
- 预清洗:去除明显油污和杂质。
- 碱性超声波脱脂:60~80℃,10~20分钟。
- 温水漂洗:50~60℃,2分钟。
- 酸洗:硝酸+氢氟酸混合液,25~40℃,15~25分钟。
- 高压水漂洗:去除残酸和铁离子。
- 钝化:30%硝酸,常温,45分钟。
- 最终漂洗:去离子水,直至电导率<5μS/cm。
- 干燥:洁净压缩空气或氮气吹干,80~100℃热风烘干。
- 检验:蓝点法(检测游离铁)或硫酸铜滴定(ASTM A967)。
三、卫生陶瓷制品在天然气阀门中的应用
卫生陶瓷制品一般指用于阀门密封的氧化铝(Al2O3)陶瓷、氧化锆陶瓷或碳化硅陶瓷等,它们具有高硬度、耐磨损、耐腐蚀和自润滑特性,常用于天然气紧急拉断阀的阀座、阀球或旋转密封面。与不锈钢相比,陶瓷绝缘且不产生电偶腐蚀,但在拉断阀中与不锈钢组合使用时,需注意以下三点:
- 装配时机:陶瓷件应在金属件完成脱脂、酸洗钝化并充分干燥后再组装。因为陶瓷表面的微孔可能吸附酸液,导致后期释放腐蚀性离子,使不锈钢产生点蚀。若必须预先装配陶瓷件,需对陶瓷部分进行遮蔽保护,或采用低压喷淋式钝化替代浸泡。
- 热膨胀匹配:陶瓷与不锈钢热膨胀系数差异较大(Al2O3约8×10^-6/℃,316不锈钢约16×10^-6/℃)。在酸洗钝化后的烘干或高温灭菌场景下,应控制升温速率,避免陶瓷开裂或接缝失效。
- 卫生等级要求:与天然气接触的卫生陶瓷制品不应含有铅、镉等有害物质,且表面釉层应完整、无裂纹,避免脱落颗粒污染天然气,造成下游设备磨损或堵塞。相关标准可参考GB 4806.4-2016《食品安全国家标准 陶瓷产品》及阀门行业规范JB/T 12546-2015。
四、常见问题与质量控制
脱脂后酸洗钝化过程中,若拉断阀含卫生陶瓷制品,可能出现以下质量问题:
- 陶瓷表面出现白斑或变色:可能因为酸碱液沿陶瓷孔隙渗入并与金属离子反应,需重新清洗或专用陶瓷清洗剂处理。
- 不锈钢焊缝处出现锈迹:酸洗不彻底或钝化时间不足,应延长酸洗时间或检查氢氟酸浓度。
- 产生氢脆:高强不锈钢或弹簧件在酸洗中吸氢,应在钝化后立即进行200~250℃×2~4小时除氢处理。
质量控制上,建议每批次拉断阀选取至少1件进行硝酸不溶性检验和盐雾试验(中性盐雾≥96小时,无红锈)。对于带陶瓷件的成品,应增加陶瓷体的抗拉强度、硬度及密封性检测。
气密性和耐久试验也不可忽略。由于天然气工况压力通常为0.4~10MPa,紧急拉断阀在完成所有表面处理后,必须模拟拉力分离和失压封堵性能,要求泄露率不超过10^-6 Pa·m^3/s。
五、结论
天然气紧急拉断阀的脱脂、酸洗钝化是保证其长寿命耐腐蚀的强制工序。对于采用卫生陶瓷制品作为密封元件的阀门,应严格协调金属处理与陶瓷装配的顺序,确保陶瓷不被污染或老化。只有将金属表面处理工艺与陶瓷制品的卫生等级、结构设计紧密结合,才能实现真正的安全可靠与长效封堵,满足苛刻的天然气输送环境和日益提升的工业卫生要求。